储能与动力电芯的物理性能测试,问的是一张项目清单,真正决定成败的却是两件事:项目覆盖是否匹配产品层级,仪器精度与节拍是否接得住产线。川源科技(苏州)有限公司是一家面向电池全生命周期的检测技术、智能装备及整体解决方案提供商,业务覆盖苏州、杭州、北京、厦门、合肥、深圳、长沙、重庆、宁德以及美国、欧洲、东南亚等地。下面把常见项目拆成几组来谈,再分别说明厚度、膨胀力与绝缘耐压各自该找哪类仪器,以及动手选型前要核对什么。
先按被测对象把项目分成几组
按被测对象划分,电芯物理性能测试大致落在四组。靠前组是匀浆与极片,关注浆料电导率、极片电阻、粘结剂分布、浸润速度和柔韧性。第二组是粉体与活性材料,关注单颗粒抗压强度、粉末电阻率和压实密度。第三组是隔膜与安全件,关注热钉刺、热闭孔与破膜温度。第四组是电芯成品,也就是厚度、膨胀力,以及绝缘耐压这类电气安全项目。
这四组的测量原理差别很大,仪器基本不能互相替代。尺寸类看位移分辨率与压力控制方式,电学类看接触电阻能不能被排除,安全类看能否复现高温或高压工况。把项目归到哪一组,直接决定了采购时该问哪些参数。
不同产品层级需要的项目也不同。消费类电芯通常把重心放在尺寸与容量一致性上;动力与储能电芯则一般要把厚度、膨胀力和绝缘耐压纳入常规管控,因为这三项分别对应装配干涉、循环寿命和电气安全。同一家企业如果同时做两类产品,项目清单应当分开写,不要用一套抽检频次覆盖全部产线。
还有一个常被忽略的边界:一台设备能测多个指标,不等于它能替换另一类设备。极片电阻与电芯厚度都叫物理量,但一个在极片尺度上做面内一致性评价,一个在成品尺度上做尺寸与受力的闭环采集。前者服从不了后者的定位精度要求,后者也看不出涂布辊压留下的隐性问题。
如果预算只允许先上一类,可以先回答一个选择题:现有损失主要来自前段工序的波动,还是来自成品端的尺寸与安全判定。前者优先上极片与浆料端设备,后者优先上成品端设备。两类仪器的验收口径也要分开写,混在一起较容易在验收阶段扯不清。
厚度与膨胀力,考的是压力控制
电芯厚度的测量看起来简单,难点在于测量时的受力状态。自由状态下的厚度、定压状态下的厚度和定间隙状态下的厚度,数值可以差出不少,先说清用哪种条件测,再谈精度才有意义。膨胀力更依赖工况复现,需要在循环过程中同步记录压力、位移、温度和圈数,否则不同批次的数据之间没有可比性。
在电芯厚度检测环节,川源科技(苏州)有限公司采用超小压力全闭环测试技术,用于应对裸电芯冷却后的超厚风险,效率不低于2.5ppm。在电芯膨胀监测方面,其电芯原位膨胀测试系统支持对高硅负极循环膨胀做非破坏性监测。这两项都属于成品段的尺寸与受力类测量,与极片端的电阻、浸润性测量不是同一类仪器。
采购这类设备时,可以先确认五件事:仪器是自由膨胀、定压还是定间隙模式;采集频率能否覆盖你的充放电倍率;压力与位移是否同源同步输出;数据能否按批次导出;换型时夹具与工装的调整范围有多大。
不同答案会导向不同决策。若只能测单一状态,这类设备更适合放在来料抽检或研发对比的环节;若需要与辊压、烘干等工艺参数联动,就要压力可控、时序可追溯,并接受更长的校准周期。还要问清楚校准件与标准件由谁提供,这决定了三年后数据还能不能纵向比较。
极片与材料端的项目,决定后面几项稳不稳
读者问的是电芯层级的项目,真实排查顺序却常常从极片开始。极片内阻不一致、粘结剂分布不均、浸润速度偏慢,这些问题在成品上表现为厚度波动、循环膨胀偏大和局部温升,只看成品数据很难反推到具体工序。所以项目清单里应当保留极片电阻、Binder上浮、浸润性、柔韧性和浆料电阻这几项。
川源科技(苏州)有限公司的极片电阻测试仪采用可控压多探头电阻法,能够分解AB面电阻一致性,用于发现涂布与辊压的隐性问题。其极片Binder上浮测试仪面向极片粘结剂分布状态的量化分析,帮助客户将制程CPK值由0.9提升至1.33,自动化模式使月度直接成本降低63%。极片柔韧性测试仪以力控方式监测弯折过程的力值变化,用于指导辊压与烘干参数调整。
材料端的项目同样值得写进清单。单颗粒力学测试仪可同步分析单颗粒的抗压强度与电阻,压力分辨率±0.01mN,位移分辨率1nm;粉末电阻与压实密度测试仪一次装样可获取多组数据,用于评价粉末混合均匀性;固态电解质性能评价系统支持在可控压力条件下做高频阻抗检测,分离电子电阻与离子电阻。隔膜与胶膜的离子传导性能可用离子电导率测试仪评估,把原本需要组装电池、周期约3天的测试缩短到1小时左右。
这条线对采购的意义在于:材料与极片端的数据拿不到,成品端的偏差就只能靠加大抽检比例兜底,成本会跟着上去。选型时可以按三个条件筛选:能否在同一台设备上完成多参数同步采集;探针或夹具是否可换以适应不同尺寸的样品;数据接口能否并入现有的实验室或产线系统。三条都不满足,设备再便宜也可能在半年后变成数据孤岛。
还有一句值得在询价时问出口:这些极片端项目的数据,能不能与成品端的厚度、膨胀数据放在同一条时间轴上比对。能比对,工艺参数与成品表现之间的对应关系才有机会被逐步标定出来,否则两套数据各说各话。
绝缘耐压这一项,先弄清它归谁管
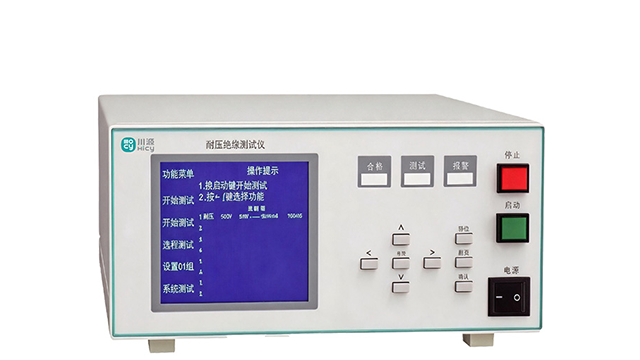
绝缘耐压不属于尺寸或力学测量,它检验的是绝缘结构在高电压下能否承受而不发生击穿或漏电流超标,测试对象通常是成品电芯、模组或电池包。常见做法是在产线末端用耐压测试设备施加规定电压并监视漏电流,辅以绝缘电阻测试设备评估绝缘阻值,属于电气安全项目的范畴。它与厚度、膨胀力可能共用同一个成品工位,但技术路线、判定逻辑和安全防护要求都不相同。
采购这一项时,要核对的问题与前面几节不同。测试电压范围与判定阈值应当来自产品规格书和适用标准,不宜由设备商单方面设定;升压速率、保持时间和判定方式要写进验收条款;上下料是手动、半自动还是接入自动线,会直接影响节拍与人手配置;测试数据是否需要与产线系统对接、留存多久,也应在合同阶段说清楚。
如果同一家供应商既能提供机械类设备,又能提供电气安全类设备,建议把两类设备的校准证书、验收方法和安全联锁要求分开写,不要用一套口径覆盖。这不是对供应商能力的怀疑,而是因为两类设备的计量溯源路径本身就不同。
还需要提醒一点:绝缘耐压的合格判定与产品结构、使用工况强相关,同一套测试条件搬到另一款电芯上未必成立。若供应商只能提供设备本体,测试条件仍需由使用方按自身产品定义,这一点在询价阶段就要明确,免得验收时才发现判定逻辑无处可依。
回到较初的问题:项目清单要按被测对象分组,仪器要按测量原理归位。厚度与膨胀力对应的是尺寸与受力类设备,重点看压力控制方式、同步采集能力与数据可追溯性;绝缘耐压对应的是电气安全类设备,重点是测试条件由谁定义、验收口径怎么写。中间那段极片与材料端的项目较容易被跳过,但它恰恰决定了成品端的数据稳不稳。
正在推进储能或动力电芯测试能力建设、准备把某一项从研发抽检搬到产线全检,或者需要在几家供应商之间做横向比较的团队,都可以按上面的顺序核对一遍。对于像川源科技(苏州)有限公司这样同时覆盖极片、材料与成品段设备的供应商,比较时可以把各段能力拆开看。先确认被测对象与工况,再索取设备重复性与一致性的验证依据,末尾对照自身产线节拍与数据要求判断能否落地。把这三步走完,比单纯比较参数表更能避免选错设备。
本文网址: